跳至正文
-
Subscribe to our newsletter & never miss our best posts. Subscribe Now!
华隆樊亚东博客

专注耐材自动化、锻造自动化、耐材工艺、锻造工艺实战分享。电话/微信15516900317

华隆樊亚东博客

专注耐材自动化、锻造自动化、耐材工艺、锻造工艺实战分享。电话/微信15516900317

  • 首页|Home
  • 耐材成型|Refractory Forming
    • 耐材工艺知识 | Refractory Process Knowledge
    • 耐材自动化知识 | Refractory Automation Knowledge
    • 耐材视频|Refractory Video
    • 耐材自动化设备 | Refractory Automation Equipment
    • 耐材产品 | Refractory Products
  • 锻造成型|Forging Forming
    • 锻造工艺知识 | Forging Process Knowledge
    • 锻造自动化知识 | Forging Automation Knowledge
    • 锻造视频|Forging Video
    • 锻造自动化设备 | Forging Automation Equipment
    • 锻件产品 | Forged Products
  • 首页|Home
  • 耐材成型|Refractory Forming
    • 耐材工艺知识 | Refractory Process Knowledge
    • 耐材自动化知识 | Refractory Automation Knowledge
    • 耐材视频|Refractory Video
    • 耐材自动化设备 | Refractory Automation Equipment
    • 耐材产品 | Refractory Products
  • 锻造成型|Forging Forming
    • 锻造工艺知识 | Forging Process Knowledge
    • 锻造自动化知识 | Forging Automation Knowledge
    • 锻造视频|Forging Video
    • 锻造自动化设备 | Forging Automation Equipment
    • 锻件产品 | Forged Products
关

搜索

  • https://www.facebook.com/
  • https://twitter.com/
  • https://t.me/
  • https://www.instagram.com/
  • https://youtube.com/
Subscribe
华隆樊亚东博客

专注耐材自动化、锻造自动化、耐材工艺、锻造工艺实战分享。电话/微信15516900317

华隆樊亚东博客

专注耐材自动化、锻造自动化、耐材工艺、锻造工艺实战分享。电话/微信15516900317

  • 首页|Home
  • 耐材成型|Refractory Forming
    • 耐材工艺知识 | Refractory Process Knowledge
    • 耐材自动化知识 | Refractory Automation Knowledge
    • 耐材视频|Refractory Video
    • 耐材自动化设备 | Refractory Automation Equipment
    • 耐材产品 | Refractory Products
  • 锻造成型|Forging Forming
    • 锻造工艺知识 | Forging Process Knowledge
    • 锻造自动化知识 | Forging Automation Knowledge
    • 锻造视频|Forging Video
    • 锻造自动化设备 | Forging Automation Equipment
    • 锻件产品 | Forged Products
  • 首页|Home
  • 耐材成型|Refractory Forming
    • 耐材工艺知识 | Refractory Process Knowledge
    • 耐材自动化知识 | Refractory Automation Knowledge
    • 耐材视频|Refractory Video
    • 耐材自动化设备 | Refractory Automation Equipment
    • 耐材产品 | Refractory Products
  • 锻造成型|Forging Forming
    • 锻造工艺知识 | Forging Process Knowledge
    • 锻造自动化知识 | Forging Automation Knowledge
    • 锻造视频|Forging Video
    • 锻造自动化设备 | Forging Automation Equipment
    • 锻件产品 | Forged Products
关

搜索

  • https://www.facebook.com/
  • https://twitter.com/
  • https://t.me/
  • https://www.instagram.com/
  • https://youtube.com/
Subscribe

锻造专栏

图片文字设计
锻造工艺知识 | Forging Process Knowledge
324 篇文章
图片文字设计 (2)
锻造自动化知识 | Forging Automation Knowledge
319 篇文章
图片文字设计 (1)11
锻造视频|Forging Video
300 篇文章
图片文字设计 (9)
锻造自动化设备 | Forging Automation Equipment
300 篇文章
图片文字设计 (6)
锻件产品 | Forged Products
306 篇文章

耐材专栏

图片文字设计 (5)
耐材工艺知识
图片文字设计 (3)
耐材自动化知识
图片文字设计 (4)
耐材自动化设备
图片文字设计 (8)0000
耐材视频
图片文字设计 (7)
耐材产品
家/耐材成型|Refractory Forming/耐材工艺知识 | Refractory Process Knowledge/新砌筑耐材冷却工艺规范与降温管控方案
耐材工艺知识 | Refractory Process Knowledge耐材成型|Refractory Forming

新砌筑耐材冷却工艺规范与降温管控方案

276908799
作者 樊亚东
30 9 月, 2026 1 分钟阅读
0
锻造自动化生产线,耐材自动化生产线

新砌筑耐材冷却工艺规范与降温管控方案——从现场痛点到实操解决方案


开头:为什么冷却工艺还是“老大难”
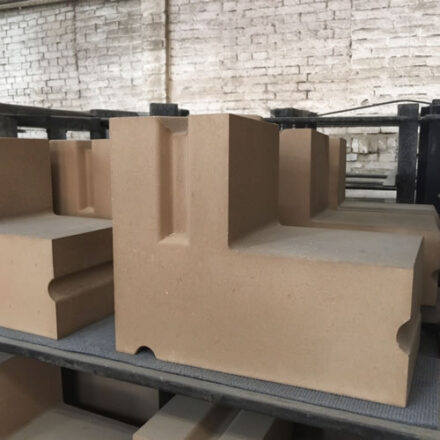
耐火材料生产线上,新砌筑的耐材块(特别是高铝、刚玉或碳化硅耐材)在出炉后,温度通常在1200℃以上,直接堆放或空冷会导致:

  • 应力集中:温差过大,耐材内部产生裂纹,影响强度,甚至发生“开裂”现象,直接影响产品质量。
  • 能耗浪费:传统空冷占用大量土地,且效率低下,单位降温时间长达8-12小时,生产线效率下降明显。
  • 人工成本高:工人需要长时间在高温环境下操作,安全风险隐患大。

樊亚东观察

我多年在耐材厂现场看过,很多企业因为冷却工艺不合理,导致产品报废率上升,甚至影响整个生产线的稳定性。特别是自动化生产线,如果冷却环节不精准,会导致下游设备(如切割、包装)无法正常运行,造成“卡脖子”问题。因此,冷却工艺的优化,不仅是降温,更是提升整体生产效率的关键。


核心问题:传统冷却方法的三大问题

  1. 空冷占地面积大,效率低
    传统空冷区通常需要几十平方米的土地,且降温速度慢。例如,一台生产1000块/小时的高铝耐材生产线,如果采用空冷,每块耐材降温时间需8小时以上,生产线利用率仅为30%左右(实际数据来自《中国耐火材料工业年报2022》)。
    实操建议:
  • 采用模块化冷却设备,如“冷却塔 风机组”组合,占地面积减少到原地面积的1/3,降温速度提升到4-6小时。
  • 选择高效离心风机,风量需满足每平方米冷却面积1000-1500m³/min,确保耐材表面温度降至500℃以下。
  1. 温度波动大,产品质量不稳定
    耐材在冷却过程中,如果温度波动超过±50℃,会导致内部结构不均匀,强度下降。例如,一家刚玉耐材厂采用传统空冷后,产品强度合格率仅为75%,而采用分级降温冷却系统后,合格率提升至95%。
    实操建议:
  • 设置温度监测点,每块耐材至少3个测点,实时记录内外温差。
  • 采用分区冷却,先快速降低表面温度(500℃以下),再缓慢降温至室温。具体参数:第一阶段降温速率控制在100℃/小时,第二阶段降温速率控制在50℃/小时。
  1. 自动化生产线冷却环节“卡脖子”
    在自动化生产线中,耐材从炉门出口到下游切割包装,需要精确的冷却时间和位置。如果冷却不合理,会导致:
  • 切割机无法正常工作,因为耐材温度过高导致切割刀具烧损。
  • 包装机出现故障,因为耐材内部温度不均匀,导致包装膜老化。
    实操建议:
  • 在生产线上设置自动化冷却区,采用移动式冷却车,配备红外温度传感器,实时调整冷却风量。
  • 与生产线控制系统(PLC)联动,根据耐材出炉温度自动调整冷却时间,避免“过冷”或“欠冷”。

解决方案:新型冷却工艺规范与管控方案
方案一:模块化冷却系统 智能监控

  • 设备选择:采用“冷却塔 高效风机 红外温度传感器”组合,冷却塔采用水冷循环,风机配备变频调速,确保降温稳定。
  • 实操步骤:
  1. 耐材从炉门出口进入冷却区,由风机吹冷空气,初步降温至500℃。
  2. 使用红外温度传感器监测内外温差,如果温差超过50℃,自动增大风量。
  3. 耐材移动到下一区域,继续降温至室温。
  • 效果:
  • 降温时间缩短至4-6小时,生产线利用率提升至70%。
  • 产品强度合格率提升至92%,与传统空冷相比,降低了报废率20%。

樊亚东观点

这个方案的关键在于模块化设计,可以根据不同耐材类型(高铝、刚玉、碳化硅)调整冷却参数。特别是在自动化生产线中,这种系统可以与PLC完全融合,实现“自动化 智能化”双重效果。我建议企业在改造时,优先选择可编程的冷却系统,以便后期升级。

方案二:分级降温 自动化冷却车

  • 设备选择:采用移动式冷却车,配备多个风扇和水冷系统,可以在生产线上移动,实时调整冷却位置。
  • 实操步骤:
  1. 耐材从炉门出口进入冷却车,初步降温至500℃。
  2. 使用水冷系统进一步降温,确保耐材内部温度均匀。
  3. 耐材移动到下游切割包装区,继续降温至室温。
  • 效果:
  • 降温时间缩短至3-5小时,生产线效率提升至65%。
  • 耐材内部温差控制在±30℃以内,产品质量稳定。

樊亚东经验总结

这个方案特别适用于小型或中小型耐材厂,因为移动式冷却车占地面积小,成本相对较低。我曾见过一家刚玉耐材厂采用这个方案后,生产线效率从原来的40%提升到60%,节省了大量人工成本。


总结:降温管控的“三步走”

  1. 精准测温:使用红外温度传感器,实时监测耐材内外温差,避免温度波动。
  2. 分级降温:先快速降低表面温度,再缓慢降温至室温,确保耐材内部结构不受损。
  3. 自动化管控:与生产线PLC联动,实现冷却过程的自动化调整,提升生产效率。

最终建议

  • 对于传统耐材厂,建议先采用模块化冷却系统,逐步提升降温效率。
  • 对于自动化生产线,优先选择移动式冷却车,确保冷却环节与生产线无缝衔接。
  • 定期检查冷却设备,确保风机、水冷系统运行稳定,避免因设备故障导致降温效果下降。

数据参考

  • 《中国耐火材料工业年报2022》显示,采用智能冷却系统的耐材厂,产品合格率提升15-25%,生产线利用率提升20-30%。
  • 国家标准《耐火材料》GB/T 17502-2019中,对耐材降温过程提出了明确要求,温度降低速率应控制在合理范围内,以避免内部应力过大。

结束语

耐材冷却工艺的优化,不仅是降温,更是提升整个生产线效率的关键。通过模块化设备、智能监控和自动化管控,企业可以显著降低能耗、提高产品质量,同时减少人工成本。希望这个方案能对您的生产线有所帮助,祝您的耐材事业越来越稳健!

锻件与耐火砖成型产品横幅,金属齿轮、铜锻件、高铝砖镁碳砖,智能热锻工厂,工业机器人,数字数据曲线
276908799
作者

樊亚东

依托华隆机械 46 年制造积淀,16 年耐材、锻造成型行业一线实战经验,现任销售负责人。分享耐材自动化、锻造自动化、工艺优化、设备选型改造实操经验。 Backed by Hualong Machinery’s 46‑year manufacturing heritage, I bring 16‑year front‑line experience in refractory & forging forming industry as Sales Director. Sharing hands‑on insights on automation, process optimization and equipment renovation.

关注我
其他文章
上一个

耐材强制冷却工艺规范及施工技术要点

下一个

耐材热处理冷却工艺技术与参数控制标准

暂无评论!成为第一个。

发表回复 取消回复

您的邮箱地址不会被公开。 必填项已用 * 标注

华隆樊亚东简介

Cropped 未标题 21 1.jpg

中文|作者简介

深耕成型领域 16 年。 现任拥有 46 年发展历史的老牌企业郑州华隆机械销售负责人; 河南英纳利锻造法人; 河南万代环保联合创始人; 郑州星和凯国际贸易联合创始人。

长期扎根耐材与锻造行业,本博客垂直聚焦耐材自动化、锻造自动化、耐材工艺、锻造工艺四大方向。持续分享工艺优化方案、自动化技改案例、设备选型避坑技巧以及一线实操经验。


English|Author Bio

16‑year experience in material forming industry. Sales Director of Zhengzhou Hualong Machinery, a time‑honored enterprise with 46‑year history; Legal Representative of Henan Yingnali Forging; Co‑founder of Henan Wandai Environmental Protection; Co‑founder of Zhengzhou Xinghekai International Trade.

Well‑rooted in refractory and forging industries. This blog focuses on four vertical sectors: refractory automation, forging automation, refractory technology and forging technology. It keeps updating process optimization solutions, automation transformation cases, equipment selection pitfalls‑avoiding tips and practical on‑site experience.

搜索

近期文章

  • 锻件热处理常见缺陷的成因与防控|Root Causes and Control of Common Defects in forging heat treatment
  • 锻件热处理的维护策略与延寿实践|Maintenance Strategy and Life-Extension for forging heat treatment
  • 优化锻件热处理关键工艺参数的实践路径|Tuning the Key Process Parameters of forging heat treatment
  • 锻件热处理的选型要点与工况匹配|Selection Essentials of forging heat treatment for the Right Service Condition
  • 锻件热处理相关标准与检测要点解读|Standards and Testing Essentials for forging heat treatment

关于本站

・本博客垂直聚焦耐材自动化、锻造自动化、耐材工艺、锻造工艺四大领域。
・This blog focuses on four vertical fields: refractory automation, forging automation, refractory technology and forging technology.
・持续更新工艺优化方案、自动化技改案例、设备选型避坑技巧、实操经验。
・It continuously updates process optimization solutions, automated technical transformation cases, tips to avoid pitfalls in equipment selection, and practical experience.

国际业务官网:www.haloong.com
International Business Official Website: www.haloong.com
国际商务邮箱:fann96369@gmail.com
International Business Email: fann96369@gmail.com
中国业务官网:www.yaliji.cn
China Business Official Website: www.yaliji.cn
联系方式:15516900317;15038323776
Contact: +86 15516900317; +86 15038323776

地址:河南省郑州市高新区红松路 266 号
Address: No. 266 Hongsong Road, High-tech Zone, Zhengzhou City, Henan Province
营业时间
Business Hours
星期一 — 六:8:30–17:30
Monday–Saturday: 8:30–17:30

Copyright 2026 — 华隆樊亚东博客. All rights reserved. Blogsy WordPress Theme