耐火砖坯体边角破损的成型压制前置预防工艺

耐火砖坯体边角破损的成型压制前置预防工艺无评论
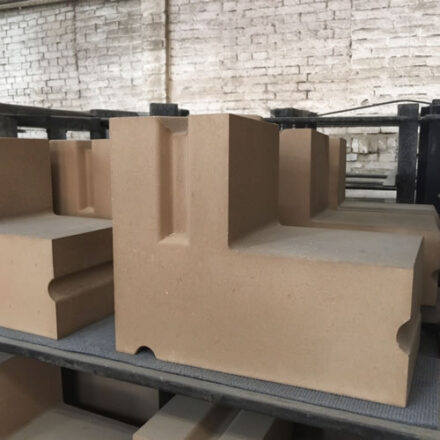
在大多数耐火砖生产线上,坯体成型后边角破损的问题让工人每天都要面对。比如,某家年产30万块高铝耐火砖的工厂,成型后坯体边角破损率高达15%左右,直接导致后续烧成和成品率下降。
继续阅读耐火砖坯体排气压制技巧与内部气孔消除工艺
在耐火砖生产中,坯体排气压制是关键环节。传统方法(如人工振动或低压机械压制)往往导致: 气孔率高达1.5%~2.5% (标准控制在0.8%以下),影响耐火度和抗渣性。
继续阅读先轻后重压制工艺对耐火砖坯体质量的提升作用
先轻后重压制工艺:提升耐火砖坯体质量的实战秘籍 耐火砖生产线上,压制环节往往被视为“技术边界”。但真正的关键在于压力分布与模具设计,特别是先轻后重的工艺变化。
继续阅读轻重质耐火坯体差异化成型压制工艺调整方法
轻重质耐火坯体差异化成型压制工艺调整——从生产线痛点解决方案 一、痛点:传统压制工艺的“卡脖子” 在耐火材料自动化生产线上,轻质耐火砖(如轻质刚玉砖、轻质碳化硅砖)和重质耐火砖(如高铝砖、镁砖)的压制工艺差异显著。
继续阅读镁质耐火砖压制成型防开裂防变形工艺优化
镁质耐火砖压制成型:防开裂防变形的实战优化方案 背景:为什么镁质耐材生产线总是“卡脖子”?在炼钢、水泥、电炉等高温行业,镁质耐火砖因其高温稳定性和抗侵蚀性广泛应用。
继续阅读高铝耐火砖坯体成型压制参数标准与实操规范
数据支持:根据《耐火材料成型工艺与设备》(国家标准GB/T 20424-2017),高铝耐火砖坯体压制压力应在10-15MPa之间,但实际生产中,很多工厂压力在8-12MPa波动,导致坯体强度不足或模具磨损加剧。
继续阅读